


Основные технологические границы обработки микроотверстий
Определение и предел обработки микропор: Согласно отраслевым стандартам IPC, диаметр микропор печатной платы должен быть менее 150 мкм. В настоящее время лазерное бурение позволяет достичь обработки ультрамикропор размером 5-20 мкм.
Выбор основной технологии обработки: в сценарии, где апертура меньше или равна 0,1 мм, доходность лазерного сверления может достигать более 99%, что намного выше, чем доходность механического сверления ниже 50%.
Различные сценарии лазерной адаптации: инфракрасный лазер адаптируется к апертуре 50–100 мкм, ультрафиолетовый лазер адаптируется к 20–50 мкм, а лазер глубокого ультрафиолета может покрывать ультрамикропоры 5–20 мкм.
Прорыв в технологии механического сверления: микросверла сверхмалого и сверхдлинного диаметра (соотношение сторон больше или равное 35 раз) обеспечили стабильную обработку микропор размером 0,1 мм, что в некоторых сценариях обеспечивает экономическое преимущество.
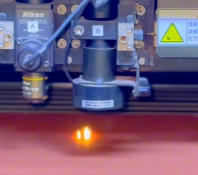
Возможность поддержки ядра межсоединений высокой плотности (HDI)
Спецификация конструкции соединительной структуры: соотношение толщины и диаметра микропор должно быть меньше или равно 1:1, а максимальное соотношение глубины и диаметра лазерного сверления может достигать 0,8:1, чтобы обеспечить надежность гальваники.
Стандарт точного контроля положения отверстия: допуск на диаметр микроотверстия контролируется в пределах ± 0,025 мм, а расстояние от края лазерного отверстия до края пластины больше или равно 0,35 мм, чтобы избежать сбоя при обработке.
Паяные площадки и правила размещения: диаметр паяльной площадки с лазерным отверстием должен быть как минимум на 6 мил больше апертуры, а расстояние между краем глухого отверстия и различными цепями должно быть больше или равно 9,5 мил.
Путь реализации многослойных глухих скважин: посредством многократного прессования и поэтапного лазерного сверления можно создавать структуры HDI с 3-м, 4-м и даже произвольными межслойными соединениями.
Основные показатели эффективности прецизионного бурового оборудования
Требования к скорости шпинделя. Для обработки микроотверстий требуется сверхвысокоскоростной шпиндель со скоростью более 1,5 миллиона оборотов в минуту и радиальным биением, контролируемым в пределах 1 мкм.
Классификация точности позиционирования: обработка плат HDI высокого порядка требует точности позиционирования оборудования ± 2,5 мкм, а сценарии использования плат IC необходимо улучшить до ± 1 мкм.
Технологический прогресс отечественного оборудования: такие бренды, как Dazu Laser, добились полного охвата лазерных и механических сверл, подходящих для расширенной обработки HDI и IC-плат.
Прорыв в сроке службы новых инструментов: Срок службы микросверл Jept PCD увеличен в 80-100 раз по сравнению с традиционными микросверлами из сплавов, что значительно снижает стоимость расходных материалов для обработки микроотверстий.
Возможности применения высококлассного сценария посадки
В области бытовой электроники: материнские платы смартфонов обеспечивают высокую плотность проводки в ограниченном пространстве благодаря микроотверстиям диаметром 75 мкм, что способствует уменьшению толщины устройства.
Сценарий вычислительной мощности и упаковки: PCB сервера AI и несущая плата IC могут стабильно обрабатывать микроотверстия размером 20 мкм, отвечая чрезвычайно высоким требованиям к плотности межсоединений на уровне чипа.
Адаптация высокочастотного материала: УФ-лазер может напрямую обрабатывать высокочастотные материалы, такие как LCP и PTFE, с небольшой зоной термического воздействия для обеспечения целостности сигнала.
Прецизионное медицинское соединение: печатная плата ультразвукового диагностического оборудования обеспечивает точную передачу сигнала между микросенсорами и цепями через микропоры размером в десятки микрометров.